
Передача железной пыли с положительным и отрицательным давлением: Сравнительный анализ двух пневмати
При обработке железной пыли выбор правильного пневматического метода передачи имеет решающее значение для эффективности, безопасности и целостности материала. Пневматические системы передачи широко используются в промышленных приложениях для транспортировки крупногабаритных материалов, таких как железная пыль, но выбор между системами с положительным и отрицательным давлением зависит от различных факторов, таких как свойства материала, требования процесса и операционные ограничения. В этой статье представлен подробный сравнительный анализ методов передачи железной пыли с положительным и отрицательным давлением, подчеркиваются их механизмы, преимущества и ограничения.
Передача железной пыли с положительным давлением

Передача с положительным давлением, также известная как пневматическая передача под давлением, работает за счет подачи воздуха или носителя газа в материал, создавая положительное давление в линии передачи. Этот метод особенно эффективен для транспортировки железной пыли на большие расстояния или через сложные трубопроводные системы. Процесс включает в себя воздуходуву или компрессор, который создает необходимое давление для перемещения материала через трубопровод. Типичная система с положительным давлением включает в себя бункер, подающий устройство, трубопровод с давлением и устройство сброса. Железная пыль подается в систему, а носитель газ (часто воздух или смесь воздуха и инертного газа) вводится для создания струи, похожей на суспензию. Этот метод хорошо подходит для применений, где материал нужно транспортировать из центрального источника в несколько пунктов или когда система должна работать под высоким давлением, чтобы преодолеть сопротивление в трубопроводе.
Основные преимущества передачи железной пыли с положительным давлением включают способность обрабатывать большие объемы материала, поддерживать постоянные скорости потока и работать на больших расстояниях без значительных потерь давления. Это также позволяет лучше контролировать температуру и влажность материала, что очень важно для поддержания качества железной пыли, особенно в таких приложениях, как металлургия или химическая переработка. Однако этот метод требует надежного оборудования и регулярного обслуживания для обеспечения эффективной и безопасной работы системы. Система с положительным давлением также создает больше шума и требует надлежащей вентиляции для управления выхлопным воздухом, что может быть проблемой в закрытых помещениях.
Передача железной пыли с отрицательным давлением

Под давлением отрицательного напряжения, или вакуумным пневматическим транспортировкой, работает путем создания вакуума в транспортной линии для переноса железного порошка из источника в приемник. Этот метод идеален для коротких расстояний транспортировки или когда материал необходимо собирать из нескольких точек и транспортировать в центральное место. Система обычно состоит из вакуумной помпы, бункера, подающего устройства и приемника. Железный порошок помещается в бункер, и вакуумная помпа создает низкое давление, которое тянет материал через трубопровод. В отличие от систем с положительным давлением, под давлением отрицательного не требуется высокого давления, что делает его более подходящим для применений, где материал чувствителен к высокому давлению или когда систему необходимо установить в ограниченном пространстве.

Одним из основных преимуществ под давлением отрицательного напряжения является ниже стоимость эксплуатации по сравнению с системами с положительным давлением, так как для поддержания вакуума требуется меньше энергии. Это также снижает риск разлива материала и выброса пыли, так как система работает под отрицательным давлением, предотвращая вытекание частиц в окружающую среду. Однако системы под давлением отрицательного имеют ограничения в отношении расстояния, на которое они могут эффективно транспортировать железный порошок, обычно до нескольких сотен метров. Они также более уязвимы к засорению и препятствиям, особенно если железный порошок содержит влагу или склонен к скомканию. Регулярная очистка и обслуживание необходимы для предотвращения простоя системы и обеспечения стабильной работы.
Сравнение под давлением положительного и отрицательного напряжения для железного порошка
При сравнении под давлением положительного и отрицательного напряжения для железного порошка необходимо учитывать несколько факторов, чтобы определить наиболее подходящий метод для конкретного применения. Основное различие заключается в разности давлений: системы с положительным давлением используют избыточное давление для толкания материала, в то время как системы с отрицательным давлением используют вакуум для тяги. Это фундаментальное различие влияет на дизайн системы, эффективность работы и стоимость.
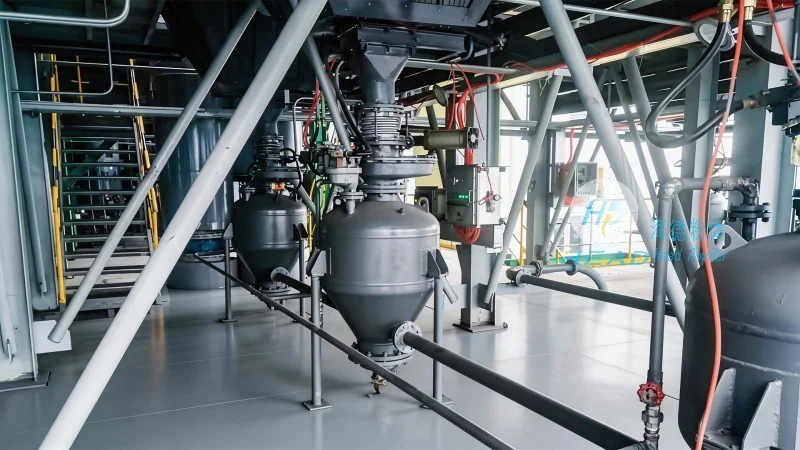
С точки зрения эксплуатации, система подачи с положительным давлением обычно более эффективна для дальних перевозок и высоких объемов материала. Она может обрабатывать большие объемы железного порошка и поддерживать стабильные скорости потока, что делает её идеальной для непрерывных производственных линий. В отличие от этого, система подачи с отрицательным давлением лучше подходит для коротких расстояний перевозок, когда материал необходимо собирать из разных источников и доставлять в центральный обработочный узел. Также она более экономична для применений с меньшим объемом материала или корочеими расстояниями перевозки.
С точки зрения безопасности и охраны окружающей среды, система подачи с отрицательным давлением имеет преимущества, так как работает в вакууме, снижая риск выбросов пыли и утечек материала. Это делает её предпочтительным выбором для применений, где действуют строгие экологические нормы или когда материал является опасным. Системы с положительным давлением, с другой стороны, требуют надлежащей вентиляции и фильтрации для управления выхлопным воздухом и предотвращения загрязнения пылью. Однако они более подвержены протечкам и авариям, связанным с давлением, что может представлять опасность для безопасности, если не поддерживать их должным образом.
Ещё один ключевой фактор — свойства материала. Железный порошок, будучи тонким частицовым материалом, склонен к агломерации и может вызывать засоры в системе подачи. Системы с положительным давлением могут требовать дополнительного оборудования, такого как ротационный клапан или дегломератор, чтобы предотвратить засоры. Системы с отрицательным давлением более подвержены засорам из-за вакуума, который может засасывать тонкие частицы в трубу и вызывать засоры. Поэтому выбор между двумя методами зависит от размера частиц железного порошка, влажности и текучести.